3D-печать шестеренок и зубчатых передач: почему PLA ломается, а Nylon PA12 работает годами
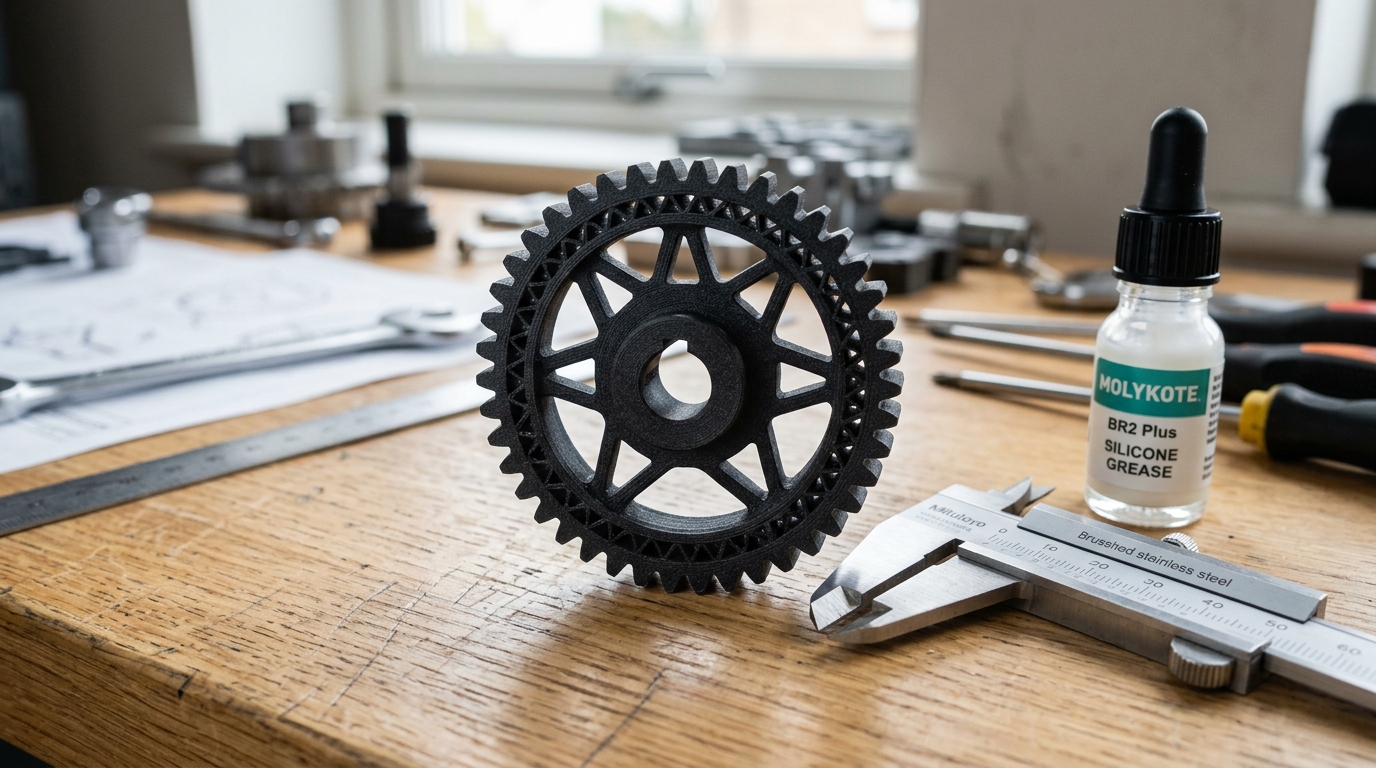
Для силовых зубчатых передач и механизмов оптимальным материалом является Nylon (полиамид PA12) благодаря коэффициенту сухого трения 0.25–0.28, высокой ударной вязкости и пределу прочности на изгиб до 65 МПа. Печать из PLA или базового PETG допустима исключительно для ненагруженных тестовых прототипов, так как под длительной нагрузкой зубья этих пластиков скалываются или истираются за считанные дни.
Если вам требуется срочно заменить сломанную шестерню в станке, редукторе или бытовой технике в Новосибирске — в этой статье мы разберем всю инженерную физику: от выбора полимера до правильных настроек слайсера.
Почему напечатанные шестерни ломаются: 3 главные ошибки
Многие пытаются скачать готовую модель из интернета, распечатать её из обычного PLA на домашнем принтере, а через три дня удивляются, почему зубья срезало под корень.
В реальной механике на пластиковую шестерню действуют сразу три разрушительных фактора:
- Анизотропия послойной печати: Прочность FDM-детали вдоль направления укладки нити на 30–40% выше, чем прочность на отрыв слоев по оси Z. Если зуб испытывает изгибающий момент поперек слоев, он откалывается при минимальном усилии.
- Фрикционный перегрев: При вращении на скорости от 500 об/мин в зоне контакта зубьев возникает трение скольжения. Температура стеклования PLA составляет всего 50–55°C, а PETG — 70°C. Пластик мгновенно нагревается, размягчается («плывет») и шестерня теряет геометрию зацепления.
- Ударные нагрузки и микроудары: При запуске электродвигателя возникает пиковый крутящий момент. Хрупкие полимеры без пластификаторов не имеют фазы пластической деформации и дают мгновенную трещину в основании ножки зуба.
Сравнительная таблица материалов для зубчатых передач
В студии 3DSphere мы протестировали более 15 марок конструкционных полимеров на радиально-осевых стендах. Вот физико-механические характеристики основных кандидатов:
| Материал | Предел прочности на изгиб (МПа) | Температура размягчения (°C) | Коэффициент трения (сухой) | Ударная вязкость по Шарпи (кДж/м²) | Вердикт инженера |
|---|---|---|---|---|---|
| Nylon PA12 (Полиамид) | 65 МПа | 110°C | 0.25–0.28 | 35 (очень высокая) | Идеально для силовых передач и редукторов |
| POM (Полиацеталь / Делрин) | 70 МПа | 100°C | 0.20–0.24 | 28 (высокая) | Отличный антифрикционный материал, но сложен в FDM |
| Carbon PA (Нейлон + Углеволокно) | 115 МПа | 145°C | 0.32 | 18 (повышенная жесткость) | Для сверхнагруженных узлов и кронштейнов |
| PETG | 50 МПа | 72°C | 0.42–0.48 | 12 (средняя) | Только для тихоходных узлов (<100 об/мин) |
| PLA | 55 МПа | 52°C | 0.50–0.55 | 4 (хрупкий) | Только для макетов и примерки посадочных мест |
Инженерный вывод: Для 90% задач шестерен редукторов лучшим выбором является Nylon PA12. Он обладает «самосмазывающимся» эффектом за счет кристаллической решетки амидных групп, гасит вибрации и не истирает ответную металлическую шестерню.
4 секрета слайсинга долговечной шестерни
Качество печати зубчатого колеса зависит не только от пластика, но и от математики укладки траекторий сопла:
Технологическая цепочка изготовления шестерни:
CAD Модель (STEP)➔Ориентация плоскостью вращения на столе➔Периметры: 6–8 линий (100% монолит в зубьях)➔Спекание Nylon PA12 при 260°C без обдува➔Готовая шестерня (ресурс 3–5 лет)
- Только горизонтальная ориентация: Шестерня всегда должна лежать плоскостью вращения на столе принтера. В этом случае слои параллельны плоскости вращения, а поперечная сила передается вдоль прочных монолитных нитей пластика, а не на разрыв межслойного шва.
- 100% заполнение самих зубьев (Периметры): Задавайте количество внешних периметров (стен) равным 6–8. Зубья шестерни должны полностью состоять из сплошных концентрических линий периметра без сетчатого внутреннего заполнения.
- Модуль зуба не менее 0.8–1.0 мм: При печати стандартным соплом 0.4 мм минимальный шаг зуба должен обеспечивать укладку как минимум 2–3 параллельных проходов нити в вершине зуба. Для прецизионных шестерен с модулем менее 0.6 мм мы применяем высокоточную фотополимерную печать (SLA) с прочной смолой Tough Resin.
- Высокая температура спекания слоев: Нейлон печатается при температуре сопла 255–270°C в закрытой термокамере при минимальном или полностью отключенном обдуве детали. Это обеспечивает спекание слоев на молекулярном уровне (межслойная прочность достигает 85–90% от литого монолита).
Чем смазывать полимерные шестерни?
Распространенное заблуждение: «Пластик можно смазать машинным маслом или побрызгать WD-40».
- Опасно: Нефтяные смазки на минеральной основе содержат растворители и присадки, разрушающие структуру некоторых полимеров (особенно ABS и поликарбоната), а WD-40 вымывает смазку и сушит поверхность.
- Правильно:
- Тефлоновая смазка с PTFE: лучший выбор для высокооборотистых пар пластик-пластик и пластик-металл. Создает тончайшую сухую пленку с минимальным трением.
- Густая силиконовая смазка (вязкость 1000–5000 cSt): гидрофобная, термостойкая смазка для редукторов с закрытым корпусом.
Кейс из практики в Новосибирске: Ремонт планетарного миксера за 24 часа
В одну из пекарен Калининского района Новосибирска в пятницу вечером поступил крупный заказ, но в тестомесе сорвало косозубую нейлоновую шестерню привода насадок.
- Проблема: Заводской узел поставляется только в сборе с двигателем из Италии. Срок ожидания — 4 недели, стоимость — 38 000 рублей, плюс колоссальный убыток от простоя цеха.
- Решение 3DSphere:
- В 10:00 клиент привез сломанную шестерню в нашу мастерскую на Красном проспекте, 1.
- Инженер замерил посадочные шлицы, угол наклона зубьев (15°) и модуль зуба ($m = 1.5$).
- В 12:30 параметрическая CAD-модель была готова и запущена на высокоскоростной принтер из инженерного Nylon PA12.
- После отжига и термостабилизации шестерня была передана клиенту в субботу в 11:00.
- Результат: Оборудование вернулось в строй менее чем за 24 часа. Стоимость изготовления составила 1 800 рублей вместо 38 000 рублей за новый узел. Шестерня успешно отработала более 14 месяцев без признаков критического износа.
Как заказать 3D-печать шестеренок в 3DSphere
Если у вас есть готовый 3D-файл (STL, STEP) или просто сломанный образец:
- Загрузите файл в наш онлайн-калькулятор — система автоматически определит объем, массу и стоимость изготовления из Nylon PA12.
- Если чертежа нет — привезите деталь на Красный проспект, 1 или пришлите четкие фото с линейкой в Telegram. Мы выполним реверс-инжиниринг и восстановим геометрию с точностью до 0.05 мм.
- Доставка по Новосибирску курьером за 30–60 минут, самовывоз в центре города или отправка СДЭК по РФ.
Рассчитать стоимость печати шестерни онлайн
Остались технические вопросы по подбору пластика или расчету модуля? Свяжитесь с нашими инженерами через раздел Контакты — мы подскажем оптимальное решение под ваши нагрузки!
Требуется рассчитать стоимость 3D-печати?
Загрузите ваш 3D-файл (STL, STEP, OBJ). Система автоматически определит объём, габариты и ориентировочную стоимость печати из разных пластиков.